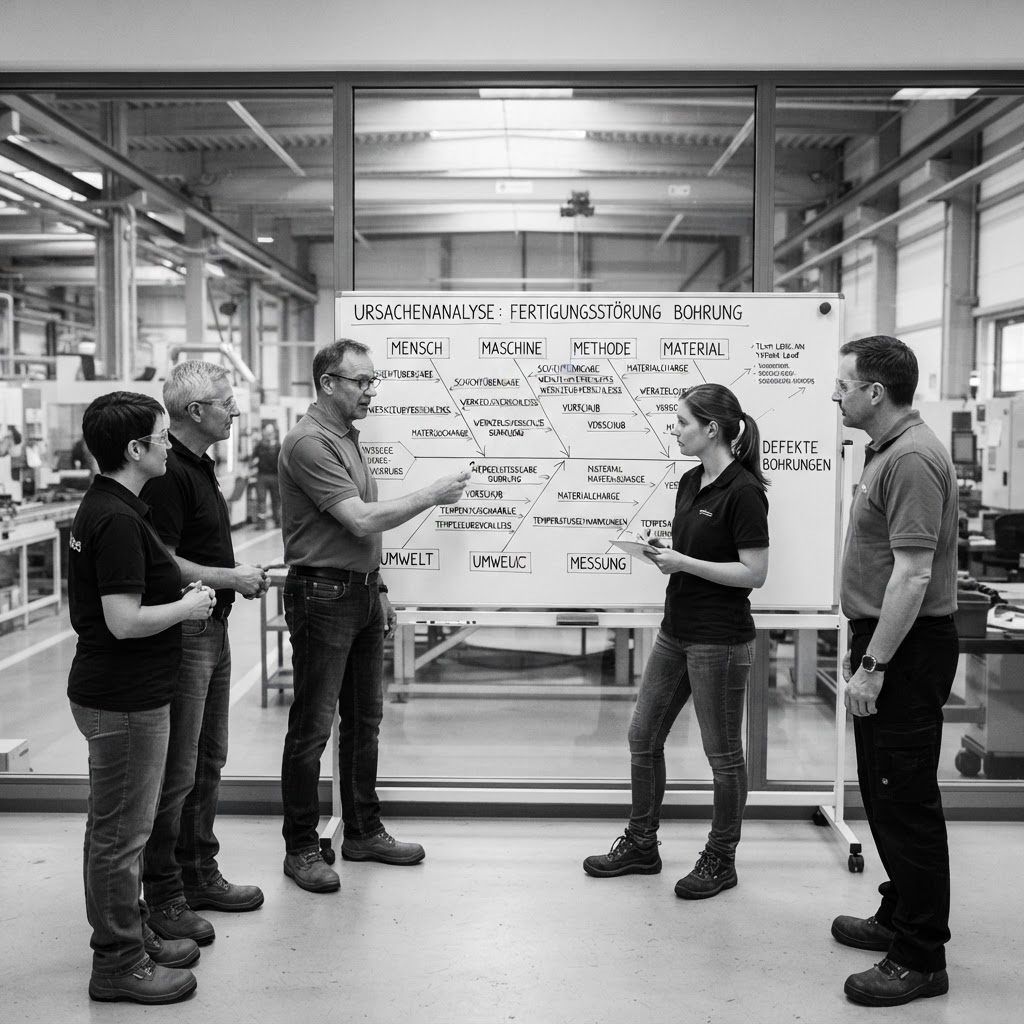
Ishikawa
Kurz erklärt
Das Ishikawa-Diagramm, auch Fischgräten-Diagramm genannt, ist ein fundamentales Werkzeug des Qualitätsmanagements, das zur systematischen Erfassung, Visualisierung und Analyse der potenziellen Ursachen für ein spezifisches Problem oder einen unerwünschten Effekt dient. Durch die Zerlegung komplexer Wirkungszusammenhänge in übersichtliche Kategorien – primär basierend auf der 6M-Methode (Mensch, Maschine, Material, Methode, Mitwelt, Messung) – ermöglicht es interdisziplinären Teams, über bloße Symptombekämpfung hinauszugehen und die zugrunde liegenden Ursachenketten (Root Causes) methodisch freizulegen. Es ist ein essentielles Instrument im Kontinuierlichen Verbesserungsprozess (KVP), dient der Vorbereitung für weiterführende quantitative Analysen und unterstützt die zielgerichtete Problemlösung in Fertigungs- wie Dienstleistungsprozessen.
Definition
Das Ishikawa-Diagramm ist eine grafische Visualisierungsmethode zur strukturierten Ursachen-Wirkungs-Analyse, die im Qualitätsmanagement als Werkzeug der systematischen Wissensgenerierung eingesetzt wird. Es stellt ein Problem als zentrales Ergebnis im sogenannten Fischkopf dar, während die potenziellen Einflussfaktoren hierarchisch entlang der Gräten angeordnet werden, um die gesamte Komplexität eines Prozesses abzubilden. Fachlich betrachtet fungiert es nicht als Beweiswerkzeug, sondern als heuristisches Modell, das durch seine klare Systematik voreilige Schlussfolgerungen verhindert und das kollektive Fachwissen eines interdisziplinären Teams bündelt, um bisher nicht beachtete Interdependenzen zwischen verschiedenen Prozessvariablen offenzulegen und eine ganzheitliche Betrachtungsebene zu schaffen.
Bedeutung im Fachkontext
Im operativen Umfeld der Qualitätsplanung und des KVP agiert das Ishikawa-Diagramm als Bindeglied zwischen der reaktiven Fehlererkennung und einer strukturierten Fehlerbehebung. Es findet seine Anwendung typischerweise innerhalb der Analyse-Phase des DMAIC-Zyklus (Define, Measure, Analyze, Improve, Control) oder bei der Erstellung von 8D-Reports zur tiefergehenden Untersuchung von Reklamationen. In der modernen industriellen Praxis dient es als ideale Ergänzung zur FMEA (Fehlermöglichkeits- und Einflussanalyse) nach AIAG/VDA-Standard. Während die FMEA nach den Kriterien Bedeutung (B), Auftreten (A) und Entdeckung (E) sowie der Aufgabenpriorität (AP = H, M, L) präventiv agiert, unterstützt das Ishikawa-Diagramm dabei, die spezifischen Ursachen eines bereits eingetretenen Fehlers umfassend zu erfassen, deren Wirkmechanismen zu hinterfragen und anschließend in die FMEA-Struktur als fundierte Basis für Vermeidungsmaßnahmen einfließen zu lassen.
Anwendung und Vorgehen
Die praktische Anwendung erfordert ein moderiertes Workshop-Setting, um die kreative Energie eines diversen Teams optimal zu nutzen: 1. Präzise Definition des Problems: Das Symptom wird exakt formuliert und am Kopf des Diagramms platziert. 2. Festlegung der Kategorien: Wahl eines geeigneten Rasters, vorzugsweise der 6M-Kategorien, um eine blinde Flecken-Analyse sicherzustellen. 3. Strukturiertes Brainstorming: Sammeln aller potenziellen Einflussfaktoren, wobei jede Nennung als Hypothese gilt. 4. Vertiefung: Anwendung der 5-Why-Methode auf die identifizierten Faktoren, um von der oberflächlichen Fehlerbeschreibung zur tatsächlichen Wurzel (Root Cause) vorzudringen. 5. Konsolidierung: Prüfung der erhobenen Faktoren auf Plausibilität, Gruppierung ähnlicher Ursachen und Priorisierung für die nachfolgende Validierung mittels Daten oder Prozessbeobachtung.
Praxisbeispiel
Ein Kunststoffverarbeiter leidet unter einer variierenden Oberflächenqualität bei Spritzgussteilen, was zu einer hohen Ausschussrate führt. Im Ishikawa-Workshop werden unter 'Maschine' thermische Instabilitäten am Zylinder, unter 'Material' Feuchtigkeitsaufnahme des Granulats, unter 'Mensch' uneinheitliche Einstellungen durch Schichtwechsel und unter 'Messung' die unzureichende Auflösung des Sichtprüfgeräts identifiziert. Der Wirkmechanismus zeigt: Bei hoher Umgebungsfeuchtigkeit (Mitwelt) und einer unzureichenden Trocknungszeit (Methode) führt die hygroskopische Eigenschaft des Kunststoffs (Material) zu Blasenbildung. Der Wirksamkeitsnachweis erfolgt hierbei nicht allein durch das Diagramm, sondern durch einen anschließenden DoE-Versuch (Design of Experiments), der den kritischen Korridor zwischen Trocknungstemperatur und Restfeuchte quantitativ bestätigt. Infolgedessen wird die FMEA des Spritzguss-Prozesses um die neue Fehlerursache 'Material-Feuchtigkeit' ergänzt. Die AP-Bewertung wird durch die Implementierung eines automatischen Feuchtigkeits-Sensors von 'H' auf 'L' gesenkt, wodurch das Risiko präventiv minimiert wird, während die RPZ durch die verbesserte Entdeckung (E) nachhaltig sinkt.
Typische Fehler und Missverständnisse
Zu den häufigsten Anwendungsfehlern gehört die Oberflächlichkeit der Ursachensuche, bei der das Diagramm bei trivialen Symptomen verharrt, anstatt in die Tiefe zu gehen. Ein weiteres gravierendes Problem ist die mangelnde Validierung der generierten Hypothesen; das Diagramm wird oft fälschlicherweise als finale Faktenbasis missverstanden, statt als Ausgangspunkt für weiterführende Datenanalysen zu dienen. Zudem kann eine unzureichende Moderation dazu führen, dass dominante Gruppenmitglieder den Fokus auf ihre subjektiven Erfahrungen verlagern und objektive Daten ignorieren. Ebenso führt die Überladung mit redundanten oder irrelevanten Faktoren zu einem Verlust der Übersichtlichkeit, wodurch die kritischen 'Vital Few' Ursachen innerhalb des Rauschens untergehen und die methodische Konzentration verloren geht.
Abgrenzung und Grenzen
Das Ishikawa-Diagramm liefert keine statistische Evidenz für Kausalität und sollte daher strikt von quantitativen Werkzeugen wie der Pareto-Analyse, Regressionsanalysen oder der statistischen Versuchsplanung (DoE) abgegrenzt werden. Während das Diagramm die Breite der Möglichkeiten strukturiert und die Intuition des Teams nutzt, ist für die finale Bestätigung der wirksamsten Ursache stets eine datenbasierte Validierung zwingend erforderlich. Es ersetzt zudem keine hochspezialisierten Analysemethoden wie die Fehlermöglichkeits- und Einflussanalyse (FMEA), die zur Risikoerfassung und präventiven Maßnahmenplanung genutzt wird. Insbesondere bei hochkomplexen technischen Systemen ist bei der Ursachenanalyse zudem oft eine Fehlerbaumanalyse (FTA) vorzuziehen, da Ishikawa bei hochgradig verknüpften, zeitlich abhängigen Ereignisketten an seine konzeptionellen Grenzen stößt.
Häufige Fragen
- Warum ist Ishikawa kein Ersatz für die FMEA? Ishikawa dient der Ursachensuche bei konkreten Problemen, während die FMEA präventiv potenzielle Risiken bewertet. 2. Was sind die 6M? Mensch, Maschine, Material, Methode, Mitwelt und Messung stellen die Standardkategorien dar, um ein System aus verschiedenen Dimensionen zu beleuchten. 3. Wie validiert man die Erkenntnisse aus Ishikawa? Da das Diagramm nur Hypothesen sammelt, müssen die priorisierten Faktoren mittels Daten (Prozessprotokolle, Messreihen oder DoE) statistisch abgesichert werden. 4. In welcher KVP-Phase ist Ishikawa am effektivsten? Es ist primär in der 'Plan'-Phase (nach PDCA) angesiedelt, da es die fundierte Identifikation von Problemursachen ermöglicht, auf deren Basis wirksame Verbesserungsmaßnahmen geplant werden können. 5. Was tun bei zu komplexen Diagrammen? Zerlegen Sie das Hauptdiagramm in Teil-Diagramme für spezifische Unterprozesse, um die Übersichtlichkeit zu wahren und den Fokus auf die kritischen Faktoren beizubehalten.
Fachliche Grundlage
Alle Verknüpfungen sind sichtbar. Zum Öffnen der Starter-Inhalte bitte einloggen.
EinloggenTools
3Projektbeispiele zu diesen Methoden
9Ausfall Antriebsmotor Bearbeitungszentrum BAZ-02
Präzise 5-Why-Kausalkette vom Überstrom-Alarm bis zum organisatorischen Fehler in der Wartungsdatenbank.
Projekt ansehen5xWarum Beispiel – Leckage am Ultraschallschweißrand eines Kunststoffbehälters
Produktionsbeispiel zu Vorrichtungsänderung, Revalidierung und Fehlerentdeckung.
Projekt ansehen5xWarum Beispiel – Pulverbeschichtung platzt an Gehäusekanten ab
Produktionsbeispiel mit Auftretens- und Nichtentdeckungskette sowie wirksamen Systemmaßnahmen.
Projekt ansehen5xWarum – Fräser einer CNC Drehmaschine veschlissen
Projekt ansehenAusfall Antriebsmotor Bearbeitungszentrum BAZ-02
Präzise 5-Why-Kausalkette vom Überstrom-Alarm bis zum organisatorischen Fehler in der Wartungsdatenbank.
Projekt ansehenLötfehler Head-in-Pillow (HiP) an BGA-Komponenten
Analyse fehlerhafter Lötstellen an großen BGA-Bauteilen auf Multilayer-Leiterplatten während des Reflow-Lötens.
Projekt ansehenLötfehler Head-in-Pillow (HiP) an BGA-Komponenten
Analyse fehlerhafter Lötstellen an großen BGA-Bauteilen auf Multilayer-Leiterplatten während des Reflow-Lötens.
Projekt ansehen